

Když selže šarže rukavic odolných proti proříznutí na výrobní lince zákazníka, náklady jsou zřídka omezeny na vyřazené zásoby. Ztráta výrobního času, mezery v dodržování bezpečnostních předpisů a břemeno spojené s obnovováním zdrojů se rychle sčítají. Z naší práce jako výrobce ochranných rukavic provozujícího naši vlastní továrnu v Rugao, Jiangsu, hlavní příčinou většiny selhání dodávky není chybný design rukavic, ale chybějící článek mezi certifikovaným vzorkem a hromadnou zásilkou. K odstranění této mezery existuje disciplinovaný audit továrny na rukavice odolné proti proříznutí a fungující systém kontroly kvality. Závěr je jednoznačný: auditujte továrnu na konzistenci, ne na jeden působivý vzorek.
Proč tovární audit znamená více než laboratorní test
Normy jako ANSI/ISEA 105 a EN 388 popisují, co rukavice dokážou v laboratorních podmínkách. Nezaručují, že dalších tisíc párů se bude chovat stejně. Tovární audit odpovídá na jinou otázku: může tento výrobce zopakovat certifikovaný výkon ve velkém?
Strukturovaný audit kontroluje zdokumentované postupy, záznamy o kalibraci stroje a definované kontrolní body. Také odhaluje, jak továrna reaguje, když něco nesplňuje specifikace. Zařízení, které váží rukavice během pletení, například zachytí posun napětí příze dříve, než ovlivní hotové výrobky. Zařízení, které testuje až na konci, objeví problémy poté, co již byly vynaloženy materiály a práce.
V dobře řízené továrně jsou problémy s kvalitou zachyceny brzy. Níže uvedená tabulka ukazuje typické rozložení, kde jsou vady, které nakonec ovlivňují hotové rukavice, poprvé zjištěny v průběhu výrobního toku.
Podíl vad rukavic odolných proti proříznutí, které byly poprvé zjištěny v každé fázi kontroly (ilustrativní vzor).
Klíčové oblasti, které je třeba pokrýt v rámci továrního auditu rukavic odolných proti proříznutí
Efektivní audit sleduje hodnotový řetězec od vláken až po balené kartony. Kupující by měli návštěvu strukturovat do čtyř hlavních oblastí: vstupní materiál, pletení, máčení nebo potahování a konečná kontrola. Každá oblast má svá vlastní kritéria přijatelnosti a své vlastní způsoby selhání.
| Oblast auditu | Ověřovací body | Výrobní dopad |
|---|---|---|
| Příchozí material | Typ vlákna a denier, evidence šarží nátěrových hmot, dodavatelské certifikáty | Náhrada příze mění výkon střihu, i když štítek zůstává stejný |
| Pletení process | Měřidlo stroje, hustota stehu, intervaly vzorkování hmotnosti rukavic | Menší posun tahu ovlivňuje integritu bezešvých rukavic a výsledné skóre střihu |
| Namáčení nebo nátěr | Viskozita kaše, doba prodlevy, teplotní profil pece, doba vytvrzování | Potahování thickness and adhesion drive grip, abrasion, and measured cut performance |
| Konečná inspection | Odběr vzorků odolnosti proti proříznutí, kontrola rozměrů, vizuální kontrola a kontrola štítků | Potvrzuje chování šarže před zabalením a odesláním |
Zpráva o auditu by měla zaznamenat, co bylo pozorováno u každé brány, nejen to, zda má továrna příručku kvality. Praktický test je jednoduchý: může operátor na každé stanici popsat kritéria přijatelnosti, aniž by četl plakát na stěně?
Standardy odolnosti proti oříznutí: Co by měl audit potvrdit
Odolnost proti proříznutí není jediné číslo. Severoameričtí kupující spoléhají na ANSI/ISEA 105, který řadí výkon od A1 do A9. Evropští kupující používají normu EN 388, která uvádí číselnou stupnici od úrovně 1 do 5. Oba systémy používají různé zkušební principy, takže rukavice, které dobře fungují podle jedné normy, se mohou chovat podle druhé normy jinak. Audit by měl potvrdit, podle které normy je továrna certifikována a zda zpráva o zkoušce zahrnuje současnou výrobní linku.
| Aspekt | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Stupnice úrovně řezu | A1 až A9 | Úroveň 1 až 5 |
| Princip testu | Todynamometr, měří gramy řezné síly | Coup test, měří index řezu proti rotující čepeli |
| Společná průmyslová specifikace | A4 až A6 pro manipulaci s kovem a sklem | Úroveň 3 až 5 pro srovnatelnou expozici |
| Pokrytí zprávy | Dlaň a někdy plná rukavice | Několik vzorků z různých oblastí rukavic |
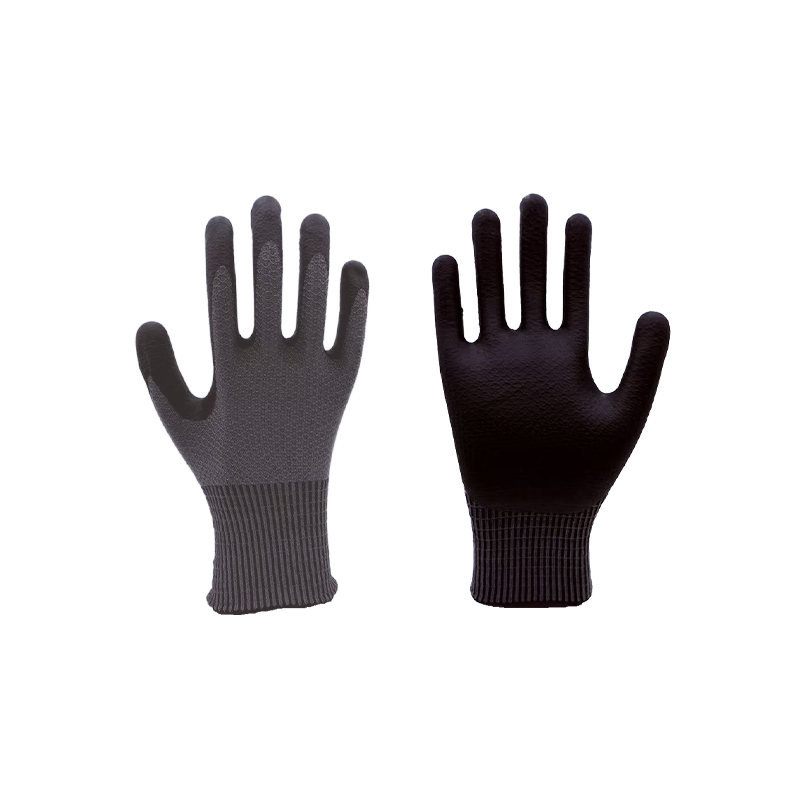
Když specifikace vyžaduje odolnost proti proříznutí A5, továrna by měla být schopna ukázat zkušební protokoly ze stejné výrobní linky, která je předmětem auditu, nikoli pouze vzorek odeslaný do laboratoře o několik měsíců dříve. Dobrým příkladem této úrovně jsou šedé vysoce výkonné rukavice odolné proti proříznutí o šířce 13 A5, což je základní položka v našem vlastním sortimentu. Před uzamčením specifikace by kupující měli také porozumět rozdílu mezi terminologií odolná proti proříznutí a odolností proti proříznutí, což je téma, na které se vztahuje naše průmyslový průvodce .
 Šedé vysoce výkonné rukavice odolné proti proříznutí 13-Gauge A5 Tato pletená rukavice se vzorem liči s povlakem z nitrilové pěny nabízí ochranu proti proříznutí EN388 úrovně E, vyváženou flexibilitu, přilnavost a odolnost proti opotřebení pro přesné a logistické úkoly. Zobrazit produkt →
Body kontroly kvality napříč výrobním tokem
Kontrola kvality v továrně na rukavice odolné proti proříznutí by měla být sledem bran, nikoli jediným závěrečným testem. Následující kontrolní body jsou minimem pro spolehlivý dodavatelský řetězec:
- Vstupní kontrola materiálu: ověřte typ vlákna, denier a nátěrovou směs podle specifikace nákupu.
- Vzorkování procesu pletení: měřte hmotnost rukavice a hustotu stehu v pevných intervalech, abyste detekovali posun stroje.
- Kontroly aplikace nátěru: sledujte viskozitu kaše, dobu máčení a teplotu vytvrzování.
- Testování odolnosti proti proříznutí: provádějte výrobní vzorky podle příslušné normy podle plánu.
- Ověření rozměrů a švů: zkontrolujte délku, styl manžety a jakékoli švy.
- Závěrečná vizuální kontrola a balení: vytřiďte vadné rukavice a ověřte správnost štítku.
Každá brána musí mít definovaný plán odběru vzorků. Továrna, která testuje jeden pár na šarži, neprovádí kontrolu kvality; provádí gesto. Níže uvedená tabulka ukazuje typické rozložení defektů pozorovaných během finální kontroly ve výrobě potažených rukavic odolných proti proříznutí.
- Potahování voids 30%
- Odchylka rozměru 25 %
- Vady stehu nebo pleteniny 20 %
- Povrchová kontaminace 15%
- Ostatních 10 %
Kvalita nátěru a povrchové úpravy: Druhá polovina příběhu
Povrstvení dlaně často odlišuje rukavice, které jsou pouze odolné proti proříznutí, od těch, které lze prakticky nosit po celou směnu. Chemie povlaku, viskozita, doba setrvání a profil vytvrzování ovlivňují přilnavost, odolnost proti oděru a konečný měřený řezný výkon. Audit by měl ověřit, že tyto parametry jsou dokumentovány pro každý výrobek a sledovány ve výrobním záznamu.
U aplikací, které kombinují vystavení čepele s drsnými povrchy nebo zaolejovanými částmi, mění strategie povlakování ekonomiku rukavic. Naše plně ponořená brusná rukavice odolná proti proříznutí je relevantním příkladem: základní příze HPPE poskytuje odolnost proti proříznutí, zatímco abrazivní povlak nese životnost. Pokud není nanášení povlaku kontrolováno, kupující zdědí rukavici, která selže na začátku provozu.
 Plně ponořené brusné rukavice odolné proti proříznutí Plně máčené matné rukavice 15 gauge kombinující HPPE, skleněné vlákno a polyester pro řez A4 a úroveň 4 odolnosti proti oděru, vhodné pro manipulaci s mastným nebo drsným povrchem. Zobrazit produkt →
Červené vlajky v neproříznutých rukavicích tovární audit
- Štítky, které uvádějí certifikační standard bez odpovídající zkušební zprávy pro skutečnou výrobní linku.
- Žádná sledovatelnost šarže: továrna nemůže propojit hotovou šarži se svými záznamy o příchozím materiálu.
- Inspekční stanice bez definovaných kritérií pro úspěšné nebo neúspěšné provedení.
- Parametry povlakování, které jsou upraveny spíše zkušenostmi operátora než dokumentovaným nastavením procesu.
- Vyřízněte testovací zařízení, které nebylo nikdy kalibrováno nebo postrádá kalibrační záznamy.
- Různé odpovědi o frekvenci vzorkování od pracovníků prodeje, výroby a kvality.
Jedna červená vlajka nemusí nutně diskvalifikovat továrnu, ale dvě nebo více by mělo být považováno za jasný varovný signál.
Když audit odhalí pokročilé výrobní schopnosti
Kupující, kteří potřebují ochranu nad A5, často hledají kompozitní příze, ochranu proti nárazu nebo vícevrstvé vyztužení dlaně. Tyto konstrukce zvyšují složitost pletení, formování a kontroly. Audit by měl prověřit, jak továrna zvládá tuto složitost, protože stejná disciplína platí i pro jednodušší produkty.
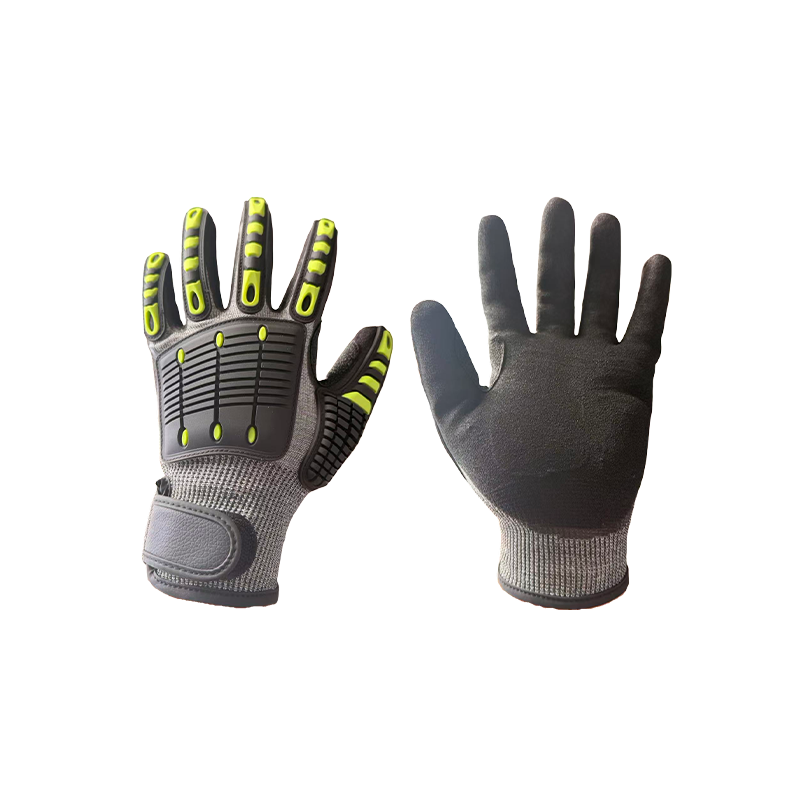
Rukavice odolné proti proříznutí A6 s tlumením nárazů TPR například vyžadují lisovací krok a vizuální kontrolu vyrovnání podložky po sestavení. Pokud továrna prokáže řízenou výrobu na této úrovni složitosti, její základní řada rukavic odolných proti proříznutí bude pravděpodobně dodržovat stejnou disciplínu kvality.
 Rukavice TPR tlumící nárazy odolné proti proříznutí A6 Díky 18-gauge vložce s wolframovým vláknem pro odolnost proti proříznutí A6, nárazovým proužkům TPR a polstrování dlaně jsou tyto rukavice vhodné pro vysoce rizikové kovoobráběcí a záchranné operace. Zobrazit produkt →
Audit není jednorázová událost. Po úspěšném auditu by se kupující a továrna měli dohodnout na frekvenci vzorkování, standardech dokumentace a komunikačních kanálech. Tato soustava kontroly kvality je to, co promění dobrou továrnu na spolehlivého dodavatele.
Tento princip dodržujeme na našich vlastních výrobních linkách v Jiangsu a vítáme kupující, kteří si chtějí proces sami ověřit. Máte-li dotazy ohledně našich testovacích postupů nebo byste chtěli prodiskutovat plán auditu, náš tým je k dispozici prostřednictvím kontaktní stránku .
Často kladené otázky
Jaký je rozdíl mezi továrním auditem a kontrolou kvality?
Audit hodnotí celkový systém závodu: postupy, dokumentaci, sledovatelnost a řízení procesu. Inspekce ověřuje, že konkrétní šarže splňuje dohodnuté specifikace. Oba jsou potřebné pro spolehlivé získávání rukavic odolných proti proříznutí.
Jak často by měla být továrna na rukavice odolné proti proříznutí auditována?
Minimálně jednou ročně u zavedeného dodavatele a před první velkou zakázkou u nového dodavatele. Zásadní změna linky, akvizice nebo vysoká míra neshody by měly vyvolat další audit.
Zaručuje tovární audit, že jsou všechny rukavice odolné proti proříznutí?
Žádný audit nemůže zaručit každou jednotlivou jednotku. Dobře vedený audit snižuje riziko tím, že ověřuje, že je výrobní proces schopný, zařízení je zkalibrováno a plán vzorkování je dostatečně agresivní, aby zachytil posun před odesláním.
Jakou úroveň odolnosti proti proříznutí bych měl určit pro manipulaci s kovem?
Pro lehké plechy a celkovou montáž je běžný sortiment A4 až A5. Pro těžké lisování, manipulaci se sklem a ostré exponované hrany je vhodnější formát A6 a vyšší. Audit by měl ověřit, že testovací metoda továrny odpovídá vaší cílové úrovni.